
صنعت پوشش دهی سطوح فلزی و قطعات صنعتی در دهه های گذشته دستخوش تحولات ساختاری گسترده ای شده است. جایگزینی رنگ های مایع پایه حلال با سیستم های پودری الکترواستاتیک، به یکی از بزرگ ترین تصمیم های اقتصادی و کیفی کارخانجات تبدیل شده است. با این وجود، انتقال متریال پودری از گان پاشش به سمت قطعه کار هرگز با راندمان صد درصدی همراه نیست و بخشی از پودر به صورت شناور در هوا رها می شود.
در این نقطه حساس، اهمیت حضور یک کابین رنگ پودری استاندارد آشکار می شود. تجهیز کارگاه یا خط پیوسته به یک کابین مهندسی ساز، نه تنها از اتلاف سرمایه جلوگیری می کند، بلکه ایمنی محیط زیست و سلامت تنفسی اپراتورها را به صورت قطعی تضمین می نماید. در این تحلیل فنی جامع، مدل های گوناگون این اتاقک های تخصصی را موشکافی کرده و معیارهای اصولی برای پیاده سازی بهترین پیکربندی در خطوط تولید را با تکیه بر استانداردهای مهندسی آسان پاش بررسی می کنیم.
کابین رنگ پودری چیست و اساس کارکرد مهندسی آن چگونه تعریف می شود؟
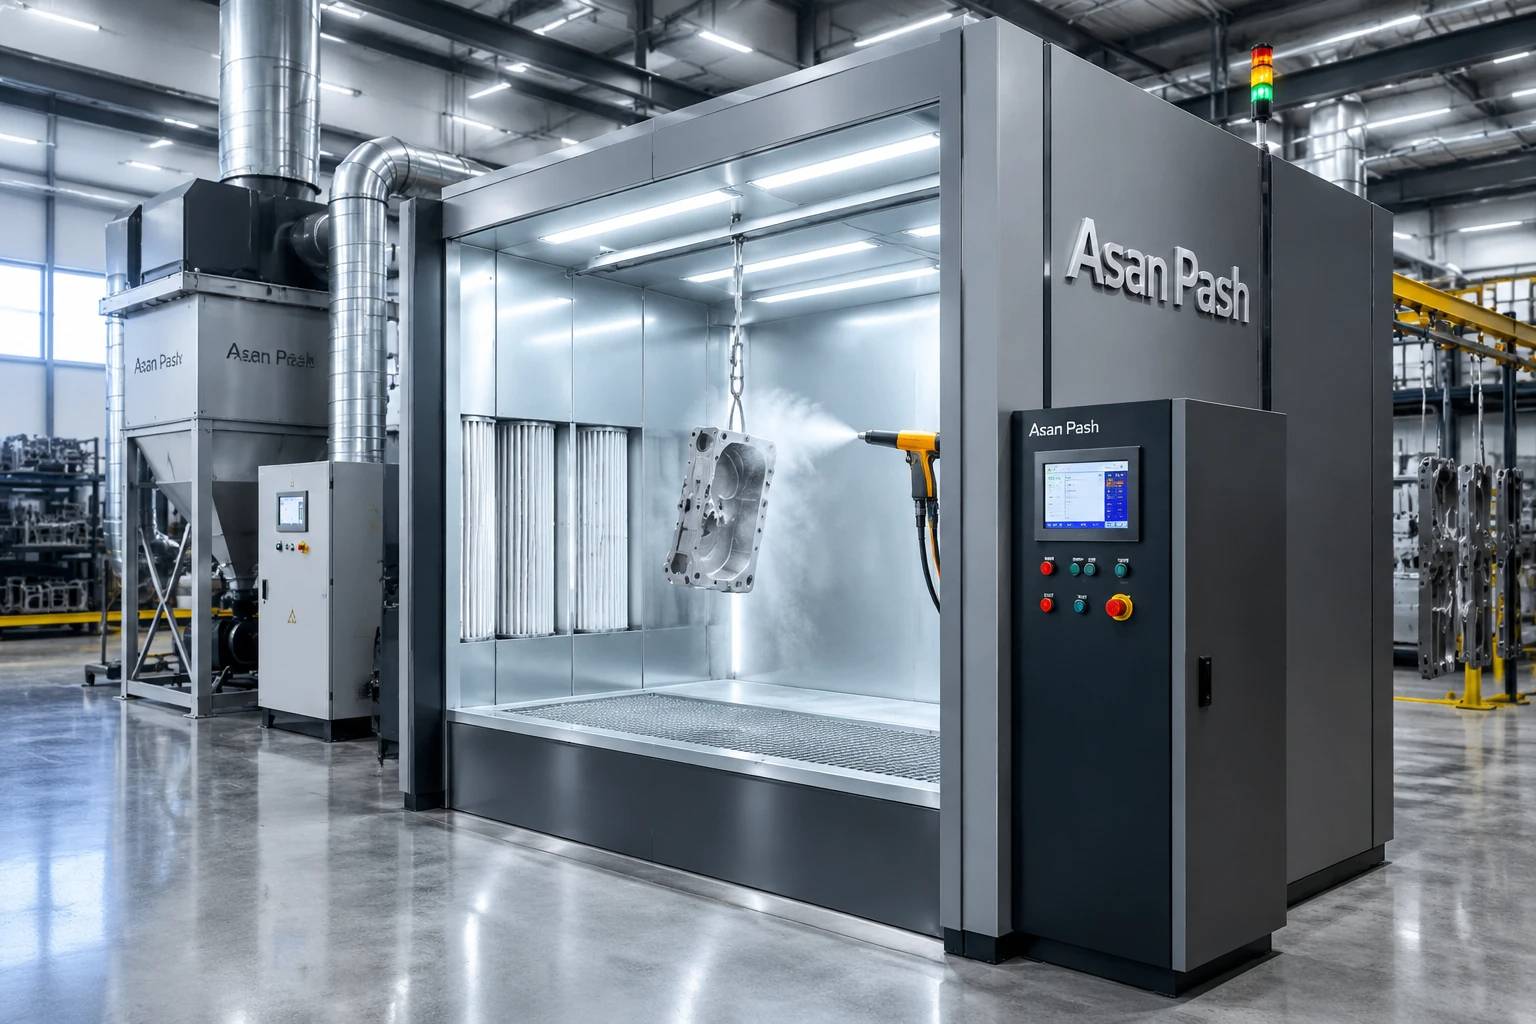
کابین رنگ پودری محفظه ای تخصصی است که برای پاشش ایمن، یکنواخت و قابل بازیابی رنگ های الکترواستاتیک بر روی انواع قطعات صنعتی طراحی می شود. هنگامی که ذرات رنگ پودری توسط گان پاشش باردار شده و به سوی قطعه متصل به زمین اسپری می گردند، درصدی از این ذرات به دلایل گوناگون نظیر شکل هندسی قطعه یا میدان الکتریکی به سطح کار جذب نمی شوند. این پودرهای مازاد در هوا شناور می مانند و در صورت عدم مهار، کل محوطه کارخانه را آلوده می کنند.
وظیفه بنیادین کابین رنگ پودری ایجاد یک جریان هوای خطی، پیوسته و محاسبه شده است که مانع فرار رنگ به فضای بیرون شود. این سیستم با ایجاد مکش ملایم از داخل محفظه به سمت ماژول های فیلتراسیون، ذرات باردار را به دام انداخته و آن ها را برای فاز بازیابی یا فیلتر نهایی آماده می سازد. تعادل فشار در داخل کابین به گونه ای تنظیم می شود که نه گرد و غباری به بیرون نشت کند و نه سرعت هوا به اندازه ای زیاد باشد که ذرات هدایت شده به سمت قطعه را پیش از نشستن، از مسیر خود منحرف سازد.
چرخه مکش، مهار ذرات و بازیابی رنگ الکترواستاتیک
در یک مدار استاندارد، هوا به همراه رنگ معلق از طریق شبکه های تحتانی یا جانبی کابین مکیده می شود. در ادامه مسیر، متناسب با فناوری استفاده شده، ذرات درشت تر در هاپر یا مخازن سیکلونی ته نشین می گردند و ذرات ریزتر به سمت فیلترهای کارتریجی هدایت می شوند. این مکانیزم بسته اجازه می دهد پودرهای دست نخورده مجددا از طریق سیستم پمپ و شلنگ های ویژه به مخزن تغذیه گان هدایت گردند و مجددا به چرخه مصرف بازگردند. تیم های فنی در مجموعه آسان پاش تاکید دارند که حفظ ثبات در این چرخه مکش، کلید حفظ کیفیت پاشش در ساعت های طولانی کار مداوم است.
تفاوت بنیادین سیستم پاشش مایع با کابین رنگ پودری
بسیاری از تولیدکنندگان این اشتباه را مرتکب می شوند که ساختار کابین های آبشاری یا فن های دیواری مخصوص رنگ مایع را برای پاشش پودری مناسب می دانند. رنگ های مایع بر پایه حلال های شیمیایی فرار عمل می کنند و هدف اصلی محفظه های آن ها، خارج کردن فوری بخارات سمی و مهار اسپری اضافی از طریق پرده های آب است. ذرات رنگ مایع پس از پاشش قابلیت بازیابی نداشته و به ضایعات لجن تبدیل می شوند.
در نقطه مقابل، در کابین رنگ پودری هیچ گونه رطوبت، بخار حلال یا آب مجاز نیست، زیرا رطوبت باعث به هم چسبیدن ذرات پودر و مسدود شدن کامل سیستم های پنوماتیک می گردد. همچنین جریان هوا در کابین های رنگ پودری باید کاملا بازیابنده و خشک طراحی شود تا متریال گران قیمت دوباره جمع آوری شده و به صورت پودر بکر یا بازیافتی با نسبت مشخص مجددا پاشیده شود.
چرا تجهیز خط تولید به کابین رنگ پودری استاندارد یک سرمایه گذاری سودآور است؟
استفاده از سیستم پاشش پودری بدون استفاده از یک محفظه مهندسی شده، به معنای هدر دادن مستقیم متریال و به خطر انداختن سلامت خط تولید است. در صنایع تولید لوازم خانگی، تجهیزات اداری، پروفیل های آلومینیومی، صنایع روشنایی و خودروسازی، اضافه کردن یک کابین اصولی مزایای رقابتی متعددی به همراه دارد که در ادامه به تفصیل به آن ها می پردازیم.
کاهش ضایعات متریال تا بیش از نود درصد
رنگ های پودری وارداتی و باکیفیت بخش عمده ای از هزینه سربار قطعه را شامل می شوند. در پاشش بدون کابین یا درون اتاقک های سنتی غیرمهندسی، بین سی تا شصت درصد پودر مصرفی به عنوان ضایعات غیرقابل بازیافت به هدر می رود. کابین رنگ پودری طراحی شده بر اساس محاسبات آیرودینامیک نوین، راندمان بازیافت را به بیش از نود و پنج درصد می رساند. این بازگشت متریال به مخزن تغذیه سبب می شود هزینه سرمایه گذاری اولیه برای خرید کابین طی مدت زمان کوتاهی چند ماهه از محل صرفه جویی در خرید پودر جبران گردد.
بهداشت صنعتی، تهویه ایمن و استانداردهای حفاظت تنفسی
ذرات رنگ پودری ابعادی در محدوده بیست تا شصت میکرون دارند. ورود این ذرات بسیار ریز به ریه های اپراتور پاشش و کارگران حاضر در سالن تولید، عوارض تنفسی جبران ناپذیر و بیماری های شغلی سخت به همراه می آورد. یک کابین پاشش مناسب با مجهز بودن به درزگیری های استاندارد و فیلترهای هپا در مرحله خروجی نهایی، هوای کارگاه را در تمیزترین شرایط ممکن حفظ می کند. جریان هوای مداوم باعث می شود ابر پودری متراکمی جلوی دید اپراتور پدید نیاید و دید بصری برای پوشش دهی قطعات حساس همیشه در بالاترین حد باشد.
ایمنی در برابر اشتعال ذرات معلق و استانداردهای ضدانفجار
پودرهای پلیمری زمانی که با نسبت مشخصی با هوا مخلوط شوند، ابری با پتانسیل اشتعال و انفجار غباری تشکیل می دهند. در صورت وجود الکتریسیته ساکن یا جرقه های الکتریکی ناشی از ارتینگ نامناسب، این ابر پودری می تواند به سرعت منفجر شود. کابین رنگ پودری استاندارد به صورتی ساخته می شود که غلظت گرد و غبار همیشه پایین تر از حد پایین انفجار یا اصطلاحا ال ای ال باقی بماند. بهره گیری از فن های با پروانه های ضدجرقه و سیستم های ارتینگ یکپارچه، کاربری بدون خطر این تجهیزات را در سخت ترین شیفت های کاری میسر می سازد.
ارتقای یکنواختی، چسبندگی و شفافیت پوشش نهایی
هنگامی که گرد و غبار محیطی، پرزهای معلق و پلیسه های خطوط ماشین کاری در هوای آزاد معلق باشند، هنگام پاشش روی قطعه می نشینند و پس از ورود به کوره پخت، باعث بروز نقص هایی نظیر دانه دانه شدن رنگ، حفره، پوست پرتقالی و کاهش شدید براقیت می شوند. کابین رنگ پودری با ایزوله کردن فضای پاشش و جهت دهی آرام باد، بستری عاری از ناخالصی به وجود می آورد. این امر خروجی نهایی قطعات را کاملا یکدست، مستحکم و با چسبندگی پایدار تحویل خط مونتاژ می دهد.
کالبدشکافی فنی؛ اجزای اصلی تشکیل دهنده یک کابین رنگ پودری صنعتی
شناخت دقیق بخش های مختلف کابین به مدیران تولید و تصمیم گیرندگان فنی اجازه می دهد در زمان ارزیابی سازندگان مختلف، اجزای کلیدی را دقیق بررسی کنند. گروه آسان پاش در طراحی سیستم های خود از اجزای استاندارد صنعتی بهره می برد که هر یک ماموریت فنی مشخصی دارند.
محفظه اصلی پاشش و جنس بدنه
اتاقک اصلی جایی است که قطعه در آن مستقر شده و پاشش انجام می گیرد. دیواره های کابین عمدتا از ورق های گالوانیزه فرم دهی شده، استیل ضدزنگ یا صفحات پلیمری غیررسانا مانند پی وی سی و پلی پروپیلن ساخته می شوند. در مدل های گالوانیزه با پوشش رنگ الکترواستاتیک کوره ای، مقاومت به سایش ذرات افزایش می یابد.
در کابین های تعویض سریع رنگ، استفاده از بدنه پلاستیکی مانع جذب ذرات به دیواره ها شده و عملیات بادگیری و نظافت اتاقک را در چند دقیقه امکان پذیر می سازد. ساختار داخلی کابین نباید دارای لبه های تیز، پیچ و مهره های برجسته و کنج های نود درجه باشد، زیرا این بخش ها به دام اندازنده پودر هستند و تمیزکاری را دشوار می کنند.
فن مکنده سانتریفیوژ و محاسبات سرعت جریان هوا
قلب سیستم مکش، یک فن سانتریفیوژ فشار بالا یا فشار متوسط است. طراحی پروانه این فن باید به شکلی باشد که حتی در صورت تجمع غبار، افت دبی پیدا نکرده و اصطلاحا پروانه بکوارد ضدجرقه داشته باشد. سرعت هوا در دهانه های باز کابین که اپراتور کار می کند باید طبق استانداردهای بین المللی بین ۰.۴ تا ۰.۷ متر بر ثانیه تنظیم شود. اگر این سرعت کمتر باشد، غبار رنگ به درون سالن فرار می کند؛ اگر بیشتر باشد، پودر به جای نشستن روی قطعه، توسط فن مکیده شده و هدر می رود.
سیستم فیلتراسیون اولیه و ثانویه
فیلترهای کارتریجی استوانه ای وظیفه تفکیک ذرات پودر از هوای خروجی را بر عهده دارند. این فیلترها از الیاف پلی استر نبافته با گراماژ بالا و بعضا با پوشش تفلون ساخته می شوند تا ذرات پودر به عمق بافت آن ها نفوذ نکرده و فقط روی سطح بنشینند. در کابین های مدرن، علاوه بر فیلترهای اصلی، فیلترهای نهایی موسوم به افتر فیلتر نیز تعبیه می شوند تا از برگشت صد در صدی هوای کاملا تصفیه شده به محیط سالن اطمینان حاصل شود و نیازی به خارج کردن هوای گرم شده سوله در فصول سرد نباشد.
مکانیزم تمیزکننده پالس جت و مخزن هوای فشرده
برای اینکه فیلترهای کارتریجی به سرعت توسط ذرات رنگ مسدود نشوند، مکانیزمی به نام پالس جت در بالای هر فیلتر قرار می گیرد. این سیستم شامل یک مخزن هوای فشرده با فشار شش تا هشت بار، لوله های توزیع کننده و شیرهای برقی سلونوئیدی است. یک برد الکترونیکی تایمر در فواصل زمانی قابل تنظیم، هوای فشرده را به صورت شوک لحظه ای و ضربه ای به داخل استوانه فیلتر شلیک می کند. این ضربه معکوس باعث باد شدن لحظه ای الیاف و تکانده شدن لایه کیک پودری انباشته شده بر دیواره خارجی فیلتر و سقوط آن به مخزن پایینی می گردد.
سیستم بازیافت و مخزن جمع آوری رنگ
پودرهایی که از روی فیلترها فرو می ریزند، وارد یک هاپر شیب دار می شوند. در زیر این هاپر ممکن است یک الک ویبره تعبیه شده باشد تا رنگ بازیابی شده را سرند کرده، آشغال ها و کلوخه ها را جدا ساخته و پودر مرغوب را به وسیله یک انژکتور پنوماتیک به مخزن اصلی گان بازگرداند. در مدل های بزرگ تر، سیستم تخلیه با هاپرهای متحرک کشویی طراحی می شود تا در پایان هر شیفت کاری، کارگران بتوانند محفظه را به راحتی از زیر کابین خارج کرده و تخلیه نمایند.
تابلوی کنترل برق و اتوماسیون
کنترل ایمن و هماهنگ تمامی این بخش ها به وسیله تابلو برق انجام می شود. یک تابلوی استاندارد دارای کنترلرهای اینورتر جهت تنظیم دور فن، کنتاکتورهای تایید شده، چراغ های روشنایی با استاندارد حفاظتی بالا ضدغبار، سیستم کنترل پالس جت و سنسورهای اندازه گیری فشار تفاضلی جهت پایش وضعیت گرفتگی فیلترها می باشد. تیم آسان پاش در سیستم های اتوماتیک خود این اجزا را با خط پیوسته کانوایر همگام می کند تا در صورت توقف ناگهانی مکش، پاشش گان ها نیز بی درنگ متوقف شود.
دسته بندی تخصصی انواع کابین رنگ پودری بر اساس مکانیزم بازیافت
یکی از مهم ترین شاخص ها در تفکیک انواع کابین رنگ پودری، شیوه ای است که برای به دام انداختن و جمع آوری مجدد پودرهای اضافه به کار می رود. انتخاب اشتباه در این حوزه می تواند خط تولید را به کارگاهی پر از تداخل رنگی تبدیل کند یا هزینه های سرسام آوری روی دست مدیریت بگذارد.
کابین رنگ پودری کارتریجی یا فیلتری (Cartridge Booth)
در کابین های کارتریجی، فیلترهای استوانه ای مستقیما در پشت دیواره پاشش یا در یک محفظه متصل به کابین قرار می گیرند. هوا به طور مستقیم از دهانه فیلترها مکیده شده و ذرات رنگ روی جدار خارجی کارتریج ها انباشته می شوند. با ضربات سیستم پالس جت، این ذرات داخل هاپر زیرین می ریزند.
بزرگ ترین مزیت این کابین، راندمان تفکیک بسیار بالا تا حدود نود و نه درصد، هزینه خرید اولیه مناسب تر، ابعاد جمع و جور و بازگشت مستقیم هوای تصفیه شده به محیط سالن است. با این حال، بزرگ ترین نقطه ضعف این مدل در زمان تعویض رنگ بروز می کند. تمیز کردن خلل و فرج فیلترهای کارتریجی به منظور تعویض رنگ کاملا غیرممکن است. اگر از فیلتر کارتریجی برای رنگ سفید استفاده شده باشد، پاشیدن رنگ مشکی به روی همان فیلتر موجب کثیف شدن و اختلاط همیشگی پودرها می شود. از این رو این سیستم ها برای کارگاه هایی ایده آل هستند که تغییر رنگ بسیار پایینی دارند یا به صورت اختصاصی برای تک رنگ های پرتیراژ کار می کنند.
کابین رنگ پودری مجهز به سیکلون (Cyclone System)
سیکلون یک ساختار استوانه ای و مخروطی شکل است که بر اساس نیروی گریز از مرکز کار می کند. جریان هوای حاوی پودر با سرعت خطی زیاد به صورت مماس وارد استوانه سیکلون می شود. ذرات پودر به دلیل جرم بیشتر به سمت دیواره پرتاب شده، سرعت چرخش خود را از دست می دهند و به صورت مارپیچی به سمت انتهای مخروط سقوط کرده و در هاپر زیرین انباشته می شوند. هوای عاری از ذرات سنگین تر از لوله مرکزی بالایی خارج شده و برای تصفیه نهایی به سمت فیلترهای کمکی می رود.
مزیت شگفت انگیز سیستم سیکلون، سهولت در نظافت است. جداره داخلی سیکلون فلزی صیقلی است و هیچ نوع متریال پارچه ای ندارد. بنابراین اپراتور می تواند در کمتر از پانزده دقیقه کل بدنه را تمیز کرده و فام رنگی جدید را بارگذاری کند. راندمان جذب یک تک سیکلون معمولا بین هشتاد و پنج تا نود درصد است و ذرات خیلی ریز زیر ده میکرون معمولا در سیکلون به دام نیفتاده و به فیلتر نهایی می رسند که دیگر قابل بازیافت با کیفیت بالا نخواهند بود.
جدول مقایسه فنی سیستم های بازیافت فیلتری، تک سیکلون و مولتی سیکلون
| ویژگی | کابین کارتریجی (آسان پاش) | کابین سایکلونی | کابین دستی |
|---|---|---|---|
| سرعت تعویض رنگ | متوسط (مناسب برای تنوع رنگ پایین) | بسیار سریع (مناسب برای تنوع رنگ بالا) | کند (نیاز به نظافت دستی) |
| میزان بهرهوری | بالا (کیفیت فیلتراسیون عالی) | بسیار بالا (بازگشت حداکثری پودر) | محدود (بهرهوری پایین) |
| مناسب برای تولید | خطوط کانوایری با تیراژ متوسط | خطوط اتوماتیک با تیراژ انبوه | کارگاههای کوچک و قطعات خاص |
| هزینه نگهداری | متوسط (هزینه فیلتر) | کم (هزینه سیکلون پایین است) | بسیار کم |
کابین رنگ پودری مجهز به مولتی سیکلون (Multi-Cyclone)
هنگامی که با تیراژهای سنگین در خطوط پیوسته کانوایری و تنوع مداوم رنگ مواجه هستیم، مهندسان آسان پاش استفاده از مولتی سیکلون را پیشنهاد می دهند. در این ساختار به جای استفاده از یک سیلندر بزرگ، از مجموعه ای از سیکلون های کوچک به صورت موازی در یک باکس فشرده استفاده می شود. به دلیل کوچک تر بودن قطر هر سیلندر، شتاب گریز از مرکز چندین برابر افزایش پیدا می کند.
این سیستم قادر است ذرات به مراتب ریزتر را نیز با راندمان نزدیک به نود و هفت درصد جدا سازد. مولتی سیکلون ها بالاترین سطح اتوماسیون را برای کارخانجاتی فراهم می کنند که روزانه چندین بار نیاز به تعویض شید رنگی دارند و همزمان می خواهند حداقل تلفات متریال را در مقیاس صنعتی سنگین تجربه کنند.
دسته بندی کابین رنگ پودری بر اساس نحوه کاربری و انتقال قطعات
علاوه بر مدار بازیافت، نحوه استقرار قطعه در معرض پاشش عامل تعیین کننده دیگری در انتخاب نوع کابین به شمار می رود. کارگاه ها بر اساس حجم تولید روزانه خود در یکی از دسته های زیر قرار می گیرند.
کابین رنگ پودری دستی و کارگاهی (Batch Booth)
این کابین ها که به کابین های باز، کابین باکس یا کابین های پاشش منقطع معروف هستند، برای قطعات متفرقه، کارگاه های خدماتی، سفارش های سفارشی و تیراژهای محدود به کار می روند. در این سیستم قطعات بر روی گاری های دستی، شاسی های متحرک یا یک ریل سقفی دستی به درون کابین رانده می شوند.
اپراتور پاشش با ایستادن در مقابل دهانه کابین یا داخل محفظه با لباس مخصوص، تفنگ پاشش را به صورت دستی روی سطح قطعه حرکت می دهد. کابین های دستی معمولا دارای یک یا دو جایگاه اپراتور هستند. پس از اتمام پاشش، کالسکه قطعات به سمت کوره های باکسی هدایت می شود. هزینه راه اندازی کابین رنگ پودری دستی بسیار معقول است و برای شرکت های نوپا یک گزینه بی نظیر قلمداد می شود.
کابین رنگ پودری کانوایری و اتوماتیک پیوسته (Continuous Conveyor Booth)
در خطوط صنعتی بزرگ نظیر کارخانجات تولید لوازم خانگی، رادیاتور و قطعات خودرو، قطعات به قلاب های یک سیستم کانوایر هوایی یا زمینی آویزان هستند و به طور دائم با سرعتی مشخص حرکت می کنند. کابین رنگ پودری کانوایری دارای دهانه ورودی و خروجی است که قطعه بدون وقفه وارد آن شده، از برابر گان های متحرک یا دستی عبور کرده و از سمت دیگر خارج می شود.
در این سیستم ها، گان های اتوماتیک بر روی بازوهای مکانیکی متحرک بالا و پایین شونده با نام ریکروپیکاتور نصب می شوند. سنسورهای نوری ابعاد و فواصل قطعه را اسکن کرده و پاشش دقیقا در زمان حضور قطعه فعال می شود. این روش سرعت تیراژ را چند برابر کرده، خطای انسانی را به صفر رسانده و ضخامت پوشش را در سراسر قطعه به شکلی کاملا یکنواخت در می آورد.
کابین های باز با درب کشویی و کابین های روباتیک تعویض سریع
برخی قطعات مانند سازه های فلزی طویل، تیرچه های سنگین یا درب های ضدسرقت به دلیل ابعاد حجیم نمی توانند در کابین های کوچک معمولی قرار گیرند. برای این قطعات، کابین های طویل با درب های کشویی ریلی ساخته می شود که قطعه از طرفین وارد آن شده و پس از بسته شدن درب ها مکش آغاز می گردد.
همچنین در مدل های نسل جدید فوق پیشرفته، روبات های شش محوره پاشش در ترکیب با کابین های پلاستیکی بدون استخوان بندی فلزی به کار گرفته می شوند. این روبات ها برنامه های حرکتی دقیق را با حداکثر بهره وری اجرا می کنند و شستشوی خودکار دیواره های کابین، کل فرایند تعویض رنگ را به کمتر از پنج دقیقه کاهش می دهد.
کدام مدل کابین رنگ پودری برای خط تولید شما مناسب تر است؟
انتخاب بین مدل های گوناگون مستلزم ارزیابی چندین فاکتور اساسی است. کارشناسان آسان پاش همواره پیشنهاد می کنند پیش از پرداخت هرگونه هزینه یا اقدام به سفارش، پارامترهای زیر را روی کاغذ مکتوب کنید.
معیارهای انتخاب بر اساس تیراژ تولید روزانه
اگر تیراژ تولید شما به گونه ای است که کوره رنگ در طول روز تنها دو یا سه بار بارگیری می شود، قطعا خرید یک کابین کانوایری تمام اتوماتیک توجیه مالی نخواهد داشت و هزینه های نگهداری آن سنگین تر از سود نهایی خواهد بود. برای این حجم، یک کابین رنگ پودری دستی کارتریجی با ابعاد متناسب با بزرگ ترین قطعه تان بهترین بازدهی سرمایه را فراهم می سازد. برعکس، اگر تولید شما به صورت شیفت های کاری بیست و چهار ساعته با متراژ رنگ کاری بیش از پانصد متر مربع در روز است، راه اندازی سیستم کانوایری با سیستم بازیافت پیشرفته اجتناب ناپذیر است.
فاکتور تنوع رنگ و بازه های زمانی تعویض فام
تعداد رنگ هایی که در خط تولید استفاده می کنید یک خط کش شفاف برای انتخاب مکانیزم فیلتراسیون است:
- اگر ماهانه تنها یک یا دو رنگ خاص مانند سفید و طوسی را پاشش می کنید: قطعا کابین های فیلتری کارتریجی را انتخاب کنید. این کاربری بالاترین راندمان و کمترین هزینه خرید و سرویس را برای شما خواهد داشت.
- اگر در طول یک شیفت کاری ناچار هستید بین سه تا پنج رنگ مختلف مانند قرمز، آبی، زرد و مشکی جابجا شوید: هرگز به سراغ کابین های صرفا کارتریجی نروید. در این وضعیت، انتخاب یک کابین رنگ پودری مجهز به سیکلون یا مولتی سیکلون با مخزن تمیزشونده، کلید نجات راندمان زمانی شماست؛ زیرا تعویض فیلتر در کابین کارتریجی چندین ساعت زمان می برد، در حالی که سیکلون در عرض چند دقیقه با بادگیری آماده رنگ جدید می شود.
هندسه، وزن و ابعاد قطعات کار
ابعاد دهانه ورودی کابین باید حداقل بیست الی سی سانتی متر از هر طرف بزرگ تر از حجیم ترین قطعه تولیدی شما باشد تا قطعه با دیواره های ورودی برخورد نکند و میدان مکش هوا مختل نگردد. برای قطعات بسیار سنگین مانند بدنه ژنراتورها، سیستم های انتقال زمینی کالسکه ای مستحکم به جای کانوایرهای سقفی ظریف مورد نیاز است و کف کابین باید مجهز به گریتینگ های مقاوم فلزی با تحمل بار متمرکز بالا باشد.
فضای فیزیکی سوله و دسترسی به هوای فشرده و برق سه فاز
سیستم های مجهز به سیکلون به دلیل ساختار عمودی مخروط، نیازمند سقفی با ارتفاع حداقل چهار تا پنج متر در سالن تولید هستند. اگر ارتفاع سوله شما کم است، پیاده سازی سیکلون نیازمند تغییر در چیدمان داکت ها یا حفر فونداسیون خواهد بود. همچنین کابین های پالس جت نیازمند یک کمپرسور باد اسکرو یا پیستونی قدرتمند با هوای کاملا خشک و بدون رطوبت و روغن هستند؛ زیرا اگر هوای مرطوب به فیلترهای کابین وارد شود، فیلترها بلافاصله خاصیت نفوذپذیری خود را از دست می دهند.
اشتباهات متداول در زمان خرید و بهره برداری از کابین رنگ پودری
در طی سال ها تجربه در پروژه های ساخت و بهینه سازی خطوط رنگ، کارشناسان صنعتی به مواردی برخورد می کنند که ناشی از عدم آگاهی خریداران از جزییات فنی است. دانستن این اشتباهات می تواند جلوی خسارات چند صد میلیونی را بگیرد.
نادیده گرفتن سرعت مجاز باد در دهانه کابین
برخی تولیدکنندگان به اشتباه تصور می کنند هر چقدر فن کابین قوی تر باشد و کشش باد شدیدتر باشد، سیستم تمیزتر کار می کند. جریان هوای تند و توربولانس دار، پودر معلق را پیش از رسیدن به جاذبه الکترواستاتیک قطعه می رباید. این موضوع ضخامت رنگ روی قطعات را ناهمگون ساخته و بازدهی پوشش دهی اولیه را به شدت کاهش می دهد. در طرف مقابل، ضعیف بودن فن مکش نیز منجر به نشت پودر به سالن و افت استانداردهای زیست محیطی می گردد.
عدم اتصال سیستم ارتینگ و خطرات جرقه الکتریکی
رنگ های پودری عایق هستند و ذراتی که بر روی دیواره های داخلی کابین می نشینند بار الکتریکی ذخیره می کنند. اگر تمام بخش های فلزی کابین، آویزها، ریل ها و بدنه قطعات دارای ارتینگ مشترک با مقاومت زیر دو اهم نباشند، پتانسیل الکتریکی بالایی انباشته می شود. تخلیه ناگهانی این بار به شکل جرقه در مجاورت ابر غبار پودری، یکی از رایج ترین دلایل انفجار و آتش سوزی در خطوط رنگ پودری است.
فشرده سازی نادرست فیلترها و عدم تخلیه به موقع هاپر
باقی ماندن طولانی مدت پودر در داخل مخزن زیرین کابین باعث فشرده شدن، کلوخه شدن و اکسیداسیون تدریجی پودر به دلیل قرار گرفتن در معرض جریان هوا می شود. این پودرها اگر بدون سرند شدن دوباره با پودر تازه مخلوط شوند، در پاشش های بعدی باعث بروز تاول روی سطح قطعات می شوند. پایش روزانه سیستم پالس جت و اطمینان از سلامت شیرهای برقی و تخلیه مرتب هاپر، وظیفه روتینی است که هرگز نباید فراموش شود.
چک لیست گام به گام مهندسی جهت خرید مطمئن کابین رنگ پودری
پیش از بستن قرارداد برای خرید کابین، تک تک این شاخص ها را با سازنده بررسی فرمایید:
- [ ] تایید محاسبات دقیق دبی هوای مکش فن سانتریفیوژ متناسب با ابعاد دهانه های باز کابین.
- [ ] بررسی جنس بدنه محفظه و اطمینان از ضخامت مناسب ورق و پوشش دهی ضدسایش.
- [ ] کنترل نوع الیاف به کار رفته در فیلترهای کارتریجی و تایید گراماژ و نفوذپذیری استاندارد.
- [ ] راستی آزمایی کارکرد سیستم پالس جت، سایز شیرهای برقی و عملکرد تایمر تابلو برق.
- [ ] ارزیابی جنس پروانه فن مکش و بررسی گواهی های ضدجرقه بودن و ایمنی دینامیکی پروانه.
- [ ] طراحی مسیرهای ارتینگ یکپارچه برای تمام اتصالات متحرک و بدنه اصلی کابین.
- [ ] در نظر گرفتن فضای کافی در سوله جهت دسترسی اپراتور، تعمیرات دوره ای و نظافت سریع.
- [ ] بررسی وجود فیلتر نهایی یا افتر فیلتر جهت بازگرداندن ایمن هوای پاکیزه به محوطه سالن.
چرا آسان پاش مرجع تخصصی طراحی و ساخت کابین های پیشرفته رنگ پودری است؟
طراحی و ساخت کابین های پاشش رنگ صنعتی، فراتر از خم کاری ساده ورق و اتصال یک فن دمنده معمولی است. این رشته نیازمند درک عمیق از دینامیک سیالات، مکانیک جامدات، الکتریسیته ساکن و استانداردهای آتش نشانی صنعتی است. مجموعه آسان پاش با تکیه بر سال ها دانش مهندسی و اجرای ده ها پروژه موفق در سراسر کشور، نسل نوینی از کابین های رنگ پودری را متناسب با نیاز خطوط تولید ایرانی طراحی و بومی سازی کرده است.
ویژگی بارز سیستم های سفارشی سازی شده توسط آسان پاش:
- محاسبات شبیه سازی جریان هوا جهت پیشگیری از نقاط کور و توربولانس مخرب در کابین.
- استفاده از قطعات پنوماتیک و شیرهای برقی اروپایی با طول عمر کاری طولانی و کارکرد پایدار.
- ساخت کابین های ویژه با قابلیت تعویض فوق سریع رنگ به منظور ارتقای بهره وری تولیدکنندگان با تنوع رنگی بالا.
- پشتیبانی فنی متعهدانه، در دسترس بودن دائمی کارتریج ها و ملزومات یدکی و آموزش کاربردی اپراتورها در محل کارخانه.
- طراحی ماژولار که به صاحبان صنایع اجازه می دهد در آینده همگام با توسعه خطوط خود، کابین را از حالت دستی به نیمه اتوماتیک یا پیوسته کانوایری ارتقا دهند.
سوالات متداول خریداران
آیا می توان از یک کابین فیلتری معمولی برای پاشش چند رنگ مختلف استفاده کرد؟
خیر، فیلترهای کارتریجی ذرات رنگ های پیشین را درون بافت خود حفظ می کنند. در صورت تغییر رنگ بدون تعویض کامل فیلترها، پودر بازیافتی با رنگ های قبلی آلوده شده و قطعات خروجی دچار دون زدگی و تغییر فام ناخواسته می شوند. برای کار با تنوع رنگ بالا، یا باید برای هر رنگ یک ست فیلتر مجزا داشته باشید و یا از کابین های مجهز به سیکلون طراحی شده توسط آسان پاش استفاده نمایید.
سرعت مکش استاندارد هوا در دهانه ورودی کابین چقدر باید باشد؟
سرعت استاندارد جریان هوا در دهانه هایی که اپراتور کار می کند یا قطعه وارد می شود باید در بازه ۰.۴ تا ۰.۷ متر بر ثانیه تنظیم شود. این سرعت به اندازه ای است که مانع خروج ذرات معلق به فضای کارگاه شود، بدون اینکه در پاشش گان های الکترواستاتیک اخلال ایجاد کند و پودر را از روی قطعه برباید.
عمر مفید فیلترهای کارتریجی کابین رنگ چقدر است و چه زمانی باید تعویض شوند؟
طول عمر فیلترها بسته به کیفیت هوای فشرده، کارکرد منظم سیستم پالس جت و رطوبت محیط، بین دوازده تا بیست و چهار ماه کارکرد مفید است. هرگاه اختلاف فشار ثبت شده روی گیج تفاضلی کابین از حد مجاز فراتر رود و پالس باد نتواند منافذ را باز کند، زمان تعویض کارتریج ها فرا رسیده است.
آیا پودر بازیافتی به دست آمده از هاپر کابین را می توان مستقیما به گان تزریق کرد؟
خیر، توصیه مهندسی این است که پودر جمع آوری شده از سیستم بازیافت ابتدا از درون الک های لرزان صنعتی عبور داده شود تا غبارات محیطی و کلوخه ها از آن جدا شوند. سپس پودر بازیافت شده باید به نسبت بیست تا سی درصد با پودر بکر و نو مخلوط گردد تا کیفیت نهایی پوشش دچار افت نشود.
کابین های کانوایری چه مزیت اقتصادی نسبت به کابین های دستی برای کارگاه های متوسط دارند؟
اگرچه هزینه راه اندازی اولیه کابین کانوایری بالاتر است، اما این تجهیزات هزینه دستمزد نیروی انسانی را تا بیش از پنجاه درصد کاهش می دهند، سرعت پوشش دهی قطعات را تا سه برابر بالا می برند، ضخامت لایه رنگ را در کل سطح یکسان نگه می دارند و درصد ضایعات ناشی از جابجایی دستی قطعه را به صفر می رسانند.
جمع بندی نهایی و گام بعدی
کابین رنگ پودری ستون فقرات کیفیت و بهره وری در فرایند پوشش دهی سطوح صنعتی است. سرمایه گذاری روی یک کابین مهندسی شده، ایمن و بهینه، ضامن سلامت اپراتورها، کاهش چشمگیر در مصرف رنگ های گران قیمت و رسیدن به ظاهری بی نقص در محصولات تولیدی است. فرقی نمی کند یک کارگاه کوچک خدمات رنگ باشید یا یک مجتمع بزرگ لوازم خانگی؛ انتخاب هوشمندانه بین سیستم های فیلتری، تک سیکلون و مولتی سیکلون، تفاوت بین سودآوری مستمر و سردرگمی در ضایعات خط تولید را رقم می زند.
اگر در انتخاب مشخصات فنی کابین، تیپ فیلتراسیون یا بهینه سازی سیستم پاشش خط تولید خود نیاز به مشاوره کارشناسی دارید، متخصصان شرکت آسان پاش آماده اند تا با ارزیابی دقیق قطعات، بودجه و فضای تولیدی شما، مناسب ترین و کارآمدترین راهکار صنعتی را پیش پای شما بگذارند. همین حالا برای دریافت مشاوره مهندسی و بررسی سناریوهای بهینه سازی خط رنگ خود با کارشناسان آسان پاش ارتباط برقرار نمایید.




بدون نظر